基本规格与交货规范
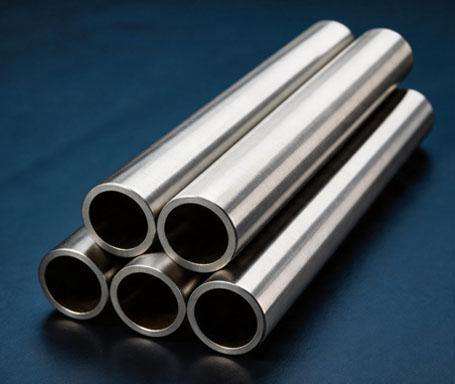
焊接管规格
外径 16 – 63mm;壁厚 0.5 – 4.0mm(GB/T 3625)
执行标准
GB/T 3624、GB/T 3625、ASTM B338、ASTM B862
原料来源
自有熔炼体系 TA1 / TA2 板带,成分与炉批号可追溯
焊接控制
氩气正面 + 背面 + 拖罩保护;焊前清理、防焊缝气孔与未熔合
焊后热处理
真空或保护气氛退火,消除焊接应力并避免吸氢
检验项目
气密或水压试验、涡流探伤、焊缝外观与尺寸、扩口 / 压扁试验
适用工况与核心应用
焊接管的价值在于”以更低的成本获得同样的耐蚀表面”:管壁更薄、长度可控、开料灵活,特别适合中低压换热器与需要连续长管的盘管结构。焊缝是唯一的薄弱环节,因此质量关键在焊接保护与焊后退火——焊缝一旦氧化发蓝发紫,说明保护不足,其耐蚀性将明显低于母材。长丰按订单提供焊缝检测结论与退火记录,便于客户做设备台账管理。
列管式换热器与冷凝器
盘管式换热器与蛇形管束
海水淡化与盐水管路
化工与医药输送管道
电镀与表面处理设备管路
船舶与海洋工程配套
钛焊接管 / 盘管的主要化学成分是什么? (Wt%)
| 标准 / 牌号 |
钛 (Ti) |
铁 (Fe) |
碳 (C) |
氮 (N) |
氢 (H) |
氧 (O) |
其他单一 |
其他总和 |
| GB/T 3625 (TA1 / Gr.1) |
余量 (Bal) |
≤ 0.20 |
≤ 0.08 |
≤ 0.03 |
≤ 0.015 |
≤ 0.18 |
≤ 0.10 |
≤ 0.40 |
| GB/T 3625 (TA2 / Gr.2) |
余量 (Bal) |
≤ 0.30 |
≤ 0.08 |
≤ 0.03 |
≤ 0.015 |
≤ 0.25 |
≤ 0.10 |
≤ 0.40 |
成分依据 GB/T 3620.1 / GB/T 3620.2、GB/T 3625 与 ASTM B338。焊缝区域应按标准做成分与力学复验;焊接过程的高温会使焊缝吸氧吸氮,因此保护气体纯度、流量与背保护措施直接决定焊缝成分合格与否。涉及成分判定的合同争议,以标准原文与客户技术协议为准。
钛焊接管 / 盘管的常温力学性能 (退火态 M)
| 牌号 / 状态 |
抗拉强度 Rm (MPa) |
屈服强度 Rp0.2 (MPa) |
断后伸长率 A (%) |
焊缝要求 |
常用标准 |
| TA1(Gr.1)退火 |
≥ 240 |
≥ 140 |
≥ 24 |
焊缝强度不低于母材,需做气密 / 水压 |
GB/T 3625 / ASTM B338 |
| TA2(Gr.2)退火 |
≥ 400 |
≥ 275 |
≥ 20 |
焊缝强度不低于母材,需做气密 / 水压 |
GB/T 3625 / ASTM B338 |
判定标准 GB/T 3625 与 ASTM B338 / B862;试验方法 GB/T 228.1-2021(室温拉伸)。焊接管力学试样沿管体取纵向试样,必要时增做焊缝横向试样;扩口与压扁试验用于验证管材整体塑性,不合格批次按不合格品流程处理,不做带缺陷让步接收。