基本规格与交货规范
品种范围
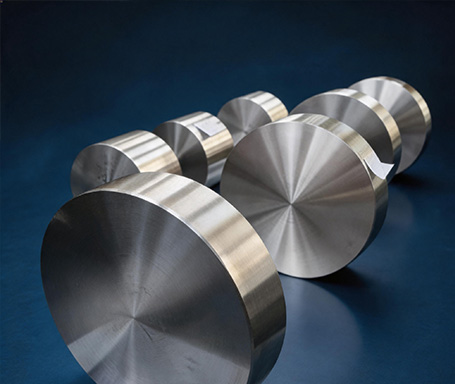
钛环(环形件 / 垫环 / 密封环)、钛饼(饼形锻件 / 管板坯)、方坯
规格方式
按客户样品或图纸加工;单件按图核算材料与火次
执行标准
GB/T 16598(饼和环)、ASTM B381(钛锻件)、GB/T 25137
锻造控制
镦粗 / 冲孔 / 扩孔 / 拔长;总变形比 ≥4:1;控制始锻与终锻温度
组织与探伤
按需做低倍与金相;UT(GB/T 5193)或 PT,级别按合同约定
随货文件
材质证明书(成分 + 力学 + 热处理记录)、尺寸与外观检验记录、锻件标识
适用工况与核心应用
环件与饼件的选材逻辑与法兰一致,但对内部质量的要求更高——换热器管板在厚度方向的 UT 检测是验收必检项,压力容器封头还要考核成形后的性能衰减。自由锻通过反复镦粗拔长压实心部、破碎铸态组织,是获得低倍组织合格的可靠途径。长丰以自有铸锭供货,锻件批号与铸锭炉批号一一对应,便于客户做设备台账与质量追溯。
换热器与冷凝器管板坯
压力容器封头与筒体锻坯
法兰密封环与垫环
机械密封与阀座环
海水淡化装置环件
航空与高端装备环件
钛环 / 钛饼常用牌号的主要化学成分是什么? (Wt%)
| 标准 / 牌号 |
铝 (Al) |
钒 (V) |
铁 (Fe) |
氧 (O) |
氮 (N) |
碳 (C) |
氢 (H) |
钛 (Ti) |
| GB/T 3620.1 (TA1 / Gr.1) |
— |
— |
≤ 0.20 |
≤ 0.18 |
≤ 0.03 |
≤ 0.08 |
≤ 0.015 |
余量 (Bal) |
| GB/T 3620.1 (TA2 / Gr.2) |
— |
— |
≤ 0.30 |
≤ 0.25 |
≤ 0.03 |
≤ 0.08 |
≤ 0.015 |
余量 (Bal) |
| GB/T 3620.1 (TC4 / Gr.5) |
5.5 – 6.75 |
3.5 – 4.5 |
≤ 0.30 |
≤ 0.20 |
≤ 0.05 |
≤ 0.10 |
≤ 0.015 |
余量 (Bal) |
成分依据 GB/T 3620.1 / GB/T 3620.2、GB/T 16598 与 ASTM B381。锻件成分随对应铸锭炉批号追溯;大规格环件与饼件因变形路径长、火次多,需特别关注表面污染层(加热炉气氛与铁污染)与成分复验。氢含量超标会在锻后冷却中形成”白点”(氢致裂纹),因此控制原料氢含量并规范锻后缓冷是锻件的关键控制点。
钛环 / 钛饼的常温力学性能 (退火态)
| 牌号 / 状态 |
抗拉强度 Rm (MPa) |
屈服强度 Rp0.2 (MPa) |
断后伸长率 A (%) |
典型用途 |
备注 |
| TA1(Gr.1)退火 |
≥ 240 |
≥ 140 |
≥ 24 |
垫环、密封环 |
塑性好,易机加工 |
| TA2(Gr.2)退火 |
≥ 400 |
≥ 275 |
≥ 20 |
管板坯、压力容器锻坯 |
最常用牌号 |
| TC4(Gr.5)退火 |
≥ 895 |
≥ 830 |
≥ 10 |
高强环件与航空环件 |
强度最高,需专用刀具加工 |
判定标准 GB/T 16598、ASTM B381;试验方法 GB/T 228.1-2021(室温拉伸)、GB/T 230.1-2018(洛氏硬度)或 GB/T 231.1(布氏硬度)。大规格锻件按批取试样,取样位置与方向按标准或技术协议。探伤与组织验收要求由客户技术协议规定,长丰按约定级别执行、不自行降低;不合格批次按不合格品流程处理,不做带缺陷让步接收。