基本规格与交货规范
熔炼装备
3 吨级真空自耗电弧炉 4 台(2 套电源,大电流开关切换)
熔炼能力
最大熔化电流 20 kA;最大熔化速率 10 kg/min;电极杆行程 2,650 mm
真空指标
工作真空 0.5–10 Pa;极限真空 ≤0.9 Pa;压升率优于 0.16 Pa/min
原料控制
海绵钛按 GB/T 2524 分级验收;返回料按 GRS 体系单独管理并 X 光筛查
交货状态
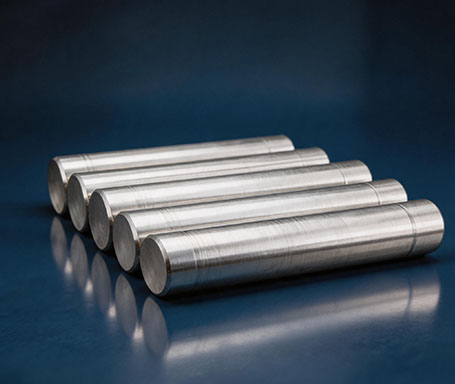
铸态(表面车光 / 扒皮按需);可按整锭或切割交付
随货文件
材质证明书、化学成分报告(上/下取样),可按订单附第三方检测报告
适用工况与核心用途
钛锭处于产业链的中游,是板坯、棒坯与锻件的共同起点。对下游加工企业而言,铸锭质量决定后续全部工序的成品率——铸锭中的缩孔、偏析与夹杂无法通过后续轧制或锻造完全消除,因此”熔炼真空度 + 熔化速率 + 稳弧搅拌 + 补缩曲线”是四个不可让步的控制点。长丰铸锭以自有 VAR 炉熔炼,成分上/下取样对比评估偏析,氧、氮、氢关键气体元素实测数据随货可查。
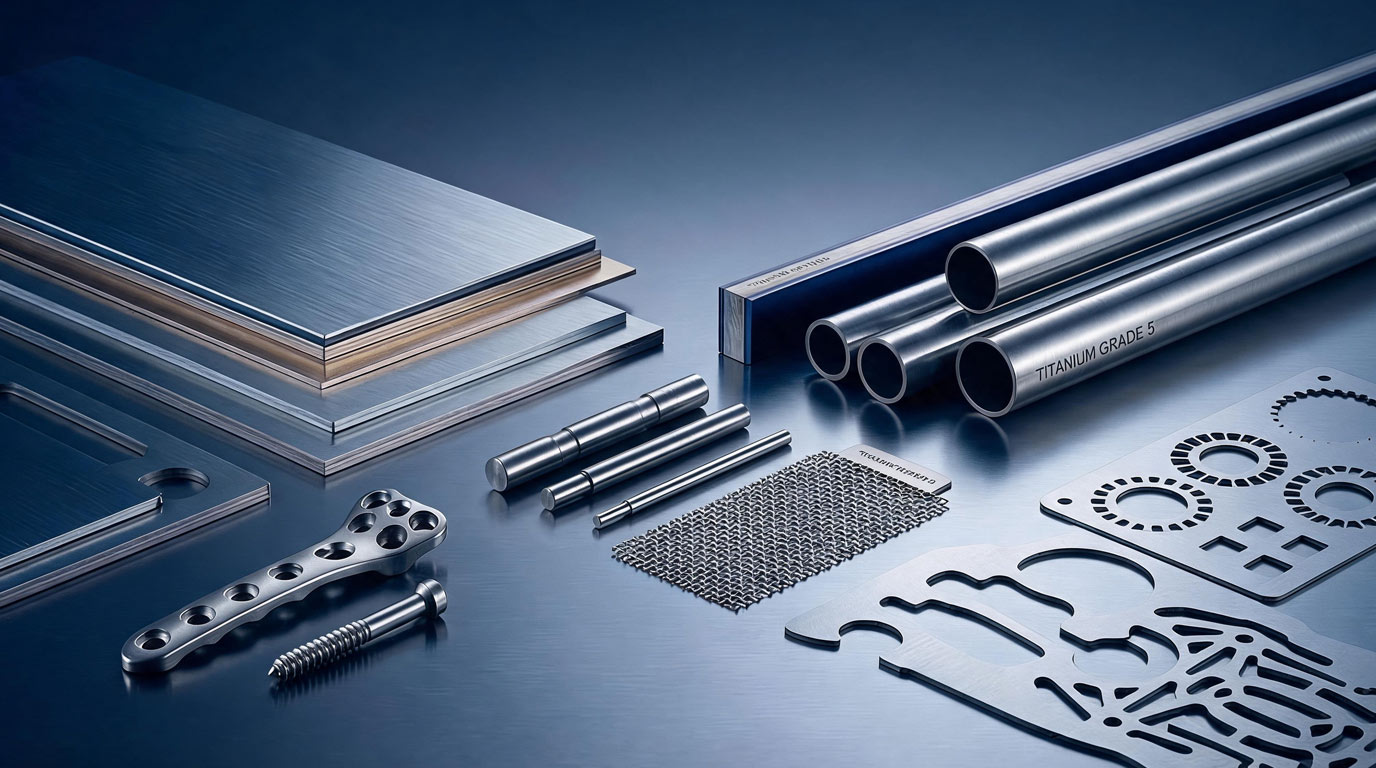
钛板 / 钛棒 / 钛管母材
化工与压力容器用材母材
同行业客户铸锭供应
新能源电解槽与储氢设备母材
海洋工程耐蚀结构母材
特种合金成分协议锭
TA2 钛锭的主要化学成分是什么? (Wt%)
| 标准 / 牌号 |
钛 (Ti) |
铁 (Fe) |
碳 (C) |
氮 (N) |
氢 (H) |
氧 (O) |
其他单一 |
其他总和 |
| GB/T 3620.1 (TA1) |
余量 (Bal) |
≤ 0.20 |
≤ 0.08 |
≤ 0.03 |
≤ 0.015 |
≤ 0.18 |
≤ 0.10 |
≤ 0.40 |
| GB/T 3620.1 (TA2) |
余量 (Bal) |
≤ 0.30 |
≤ 0.08 |
≤ 0.03 |
≤ 0.015 |
≤ 0.25 |
≤ 0.10 |
≤ 0.40 |
| GB/T 3620.1 (TA3) |
余量 (Bal) |
≤ 0.30 |
≤ 0.08 |
≤ 0.05 |
≤ 0.015 |
≤ 0.35 |
≤ 0.10 |
≤ 0.40 |
成分依据 GB/T 3620.1 与 GB/T 3620.2(产品分析允许偏差)。检测方法按 GB/T 4698 系列:氧用惰气熔融红外法(GB/T 4698.7)、氮与氢用惰气熔融热导法,多元素同时分析可用 YS/T 1262(ICP-OES)。真空熔炼时铝等元素易挥发,长丰采用上/下取样对比并按需提高配比补偿,取样位置与方法以双方确认为准。
TA2 钛锭的熔炼次数与质量等级怎么选?
| 熔炼次数 |
目的 |
适用场景 |
工作真空度 |
典型用途 |
| 一次熔炼 |
基本成形与初步提纯 |
工业级非关键件(须评估) |
0.5 – 10 Pa |
一般工业件母材 |
| 二次熔炼 |
成分均匀化、提高致密度 |
工业钛材常规最低要求 |
0.5 – 10 Pa |
化工、压力容器、海水淡化用材 |
| 三次熔炼 |
进一步均匀化与提纯 |
航空、医疗、高端锻件 |
0.5 – 10 Pa |
航空结构件、医用植入坯料 |
行业惯例是以二次熔炼作为工业钛材的常规最低要求,航空、医疗与高端锻件用锭应做三次熔炼。熔炼过程逐炉记录炉号、原料批号、电极编号、装炉与抽空时间、真空度、压升率、熔炼电流曲线、熔化速率、稳弧参数、补缩记录、铸锭尺寸重量与操作复核人,形成可追溯档案;若合同对熔炼次数有明确要求,长丰按合同执行。